

Што такое працэс вырабу вітамінных таблетак?
Вытворчасць вітамінных таблетак ўключае ў сябе складаную серыю этапаў, накіраваных на пераўтварэнне сыравіны ў паслядоўныя, дакладныя лекавыя формы. Ад пачатковай падрыхтоўкі інгрэдыентаў да канчатковай упакоўкі гэты складаны працэс спалучае фармацэўтычную навуку з перадавой тэхналогіяй вытворчасці. У аснове гэтай вытворчай сістэмы ляжыць прэс для таблетак вітамінаў, важная машына, якая прэсуе парашкападобныя інгрэдыенты ў цвёрдыя таблеткі з выключнай дакладнасцю і эфектыўнасцю. Разуменне гэтага комплекснага вытворчага працэсу дае каштоўную інфармацыю аб тым, як ствараюцца гэтыя жыццёва важныя харчовыя дабаўкі, якія адпавядаюць строгім стандартам якасці, захоўваючы пры гэтым свае тэрапеўтычныя ўласцівасці.
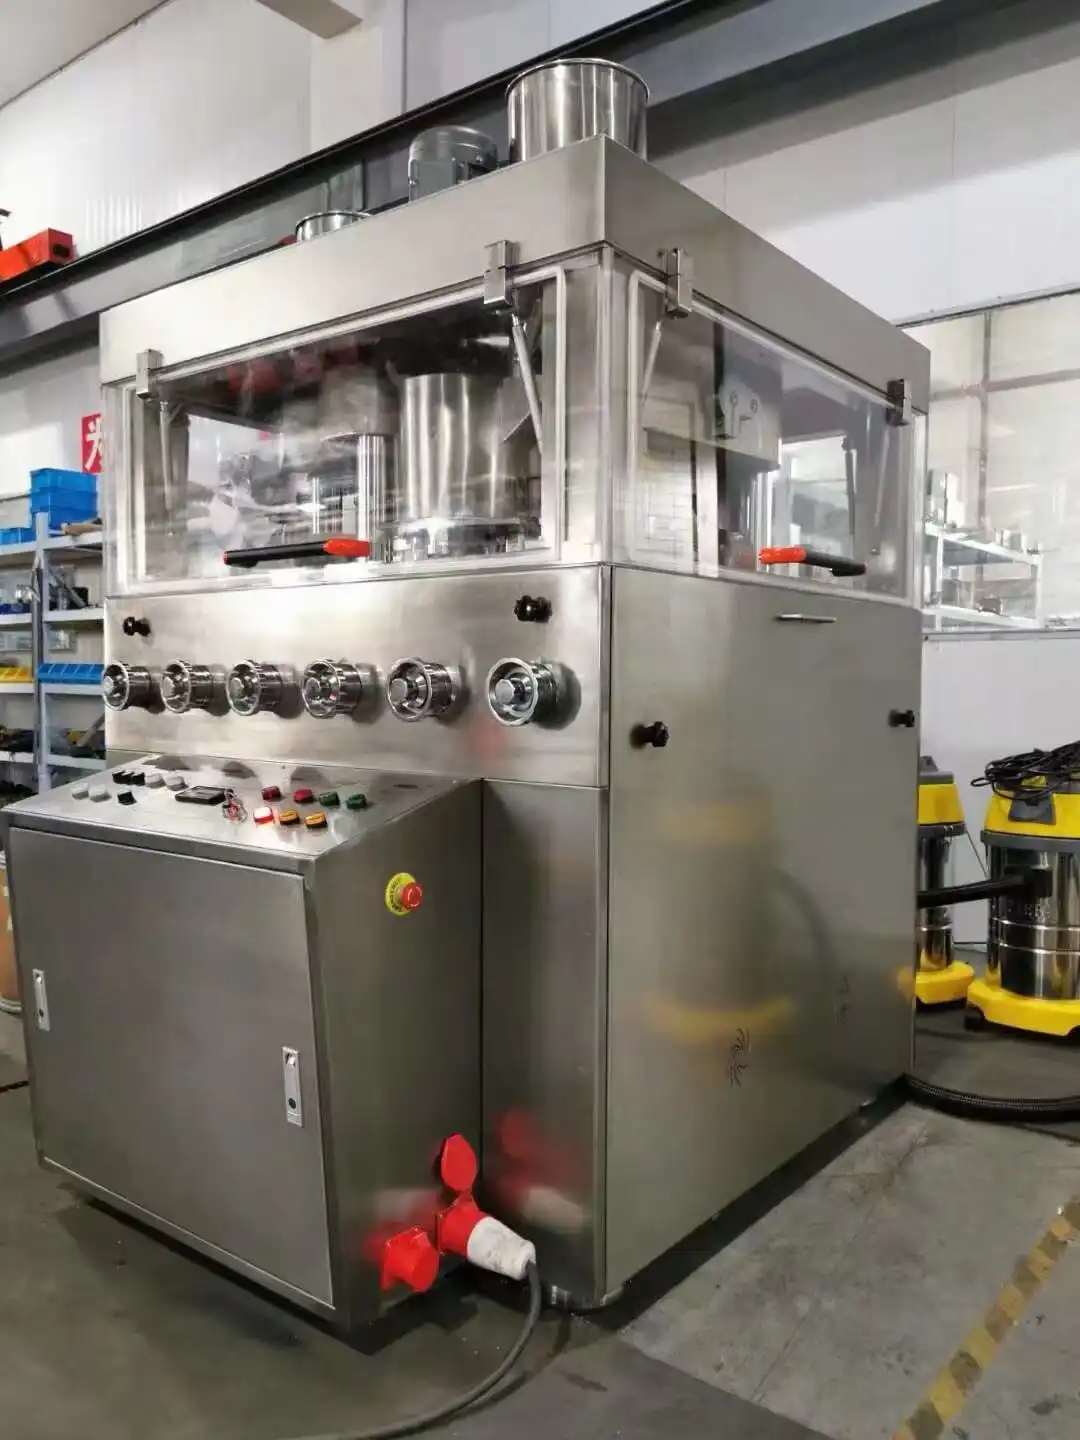
Працэс падрыхтоўкі сыравіны
Выбар інгрэдыентаў і кантроль якасці
Вытворчасць вітамінных таблетак пачынаецца з стараннага адбору сыравіны. Гэты крытычна важны першы крок патрабуе ад фармацэўтычных вытворцаў набыцця высакаякасных вітамінных злучэнняў, дапаможных рэчываў, звязальных рэчываў і іншых неабходных інгрэдыентаў. На гэтым этапе ўкараняюцца меры кантролю якасці для праверкі чысціні, эфектыўнасці і сапраўднасці кожнага кампанента. Перадавыя аналітычныя метады, у тым ліку высокаэфектыўная вадкасная храматаграфія (ВЭЖХ), спектраскапія і мікробныя выпрабаванні, гарантуюць, што ўсе матэрыялы адпавядаюць строгім фармацэўтычным стандартам. Для наступнай фазы кампрэсіі гэтыя інгрэдыенты павінны дэманстраваць адпаведныя характарыстыкі, у тым ліку размеркаванне памераў часціц, уласцівасці цякучасці і ўласцівасці кампрэсіі, каб забяспечыць сумяшчальнасць з вітамінам. планшэтны прэс машынары. Такія кампаніі, як Фактар Кампанія Pharmacy Machinery Trade Co., Ltd. падкрэслівае важнасць пачынаць з належным чынам правераных матэрыялаў, бо якасць уваходных матэрыялаў непасрэдна ўплывае на эфектыўнасць працэсу прэсавання. Таблеткавы прэс THP-6T Vitamin з максімальнай магутнасцю ціску 60 кН і сістэмамі дакладнага кіравання прызначаны для працы з рознымі матэрыяламі фармацэўтычнай якасці, але аптымальныя вынікі дасягаюцца толькі пры працы з належным чынам падрыхтаванымі інгрэдыентамі, якія прайшлі строгія пратаколы ацэнкі якасці. Гэты пачатковы працэс кантролю якасці закладвае аснову для вытворчасці таблетак, якія будуць паслядоўна забяспечваць запланаваную харчовую каштоўнасць.
Драбненне і памяншэнне памеру часціц
Пасля таго, як сыравіна праходзіць першапачатковую праверку якасці, яна падвяргаецца драбненню і памяншэнню памеру часціц - гэта важны этап падрыхтоўкі перад працэсам прэсавання таблетак. Аднастайны памер часціц неабходны для стварэння аднастайных парашковых сумесяў, якія будуць раўнамерна сціскацца ў Прэс для таблетак вітамінаў. У залежнасці ад спецыфічных характарыстык матэрыялаў, якія апрацоўваюцца, выкарыстоўваецца рознае абсталяванне для драбнення, уключаючы шаравыя млыны, малатковыя млыны і струменевыя млыны. Мэта складаецца ў тым, каб дасягнуць пастаяннага размеркавання часціц па памерах, звычайна ў дыяпазоне 100-200 мікрон для большасці вітамінных складаў. Гэты дакладны памер забяспечвае аптымальную цякучасць і прадухіляе сегрэгацыю падчас змешвання. Калі матэрыялы трапляюць у прэс для таблетак вітамінаў THDP-6, які апрацоўвае таблеткі дыяметрам ад 5 да 18 мм, належным чынам здробненыя інгрэдыенты будуць плаўна паступаць у паражніны штампа, забяспечваючы дакладнае дазаванне і пастаянную вагу таблетак. Акрамя таго, належнае памяншэнне памеру часціц паляпшае ўласцівасці растварэння канчатковай таблеткі, уплываючы на тое, наколькі хутка і эфектыўна вітаміны вызваляюцца пры ўжыванні. Сучаснае шліфавальнае абсталяванне часта мае ўбудаваныя сістэмы прасейвання, якія могуць класіфікаваць часціцы і рэцыркуляваць негабарытны матэрыял для дадатковай апрацоўкі, гарантуючы, што толькі часціцы правільнага памеру пераходзяць на наступны этап. Такая ўвага да характарыстык часціц істотна ўплывае на эфектыўнасць працы планшэтнага прэса, дазваляючы машыне дасягнуць намінальнай прадукцыйнасці 3000 таблетак у гадзіну, захоўваючы пры гэтым спецыфікацыі якасці па цвёрдасці таблетак, крохкасці і характарыстыках растварэння.
Змешванне і гамагенізацыя
Пасля памяншэння памеру часціц інгрэдыенты падвяргаюцца дбайнаму змешванню і гамагенізацыі, каб забяспечыць раўнамернае размеркаванне ўсіх кампанентаў па парашковай сумесі. Гэты важны крок непасрэдна ўплывае на аднастайнасць змесціва канчатковых вітамінных таблетак, гарантуючы, што кожная таблетка змяшчае дакладную колькасць актыўных інгрэдыентаў, абяцаную на этыкетцы. Прамысловыя фармацэўтычныя міксеры, у тым ліку V-вобразныя блендеры, істужачныя блендеры і міксеры з вялікім зрухам, выкарыстоўваюцца для атрымання аднастайных сумесяў парашкоў. Працэс змешвання неабходна старанна кантраляваць, каб прадухіліць празмернае змешванне, якое можа выклікаць падзел інгрэдыентаў, або недастатковае змешванне, якое прыводзіць да непаслядоўнага размеркавання. Рашэнні Factop па вытворчасці вітамінных таблетак ўключаюць у сябе сумяшчальнае абсталяванне для змешвання, якое бесперашкодна інтэгруецца з іх сістэмамі прэсавання таблетак Vitamin. Прэс для таблетак вітамінаў THP-6T працуе аптымальна пры падачы ідэальна гамагенізаваных парашковых сумесяў, паколькі аднастайнасць на гэтай стадыі непасрэдна ператвараецца ў кансістэнцыю канчатковых характарыстык таблетак. У працэсе змешвання дадаюцца дапаможныя рэчывы, такія як мікракрышталічная цэлюлоза, лактоза або маніт, каб палепшыць кампрэсійныя ўласцівасці парашка. Такія змазкі, як стеарат магнію, звычайна дадаюць у канцы змешвання, каб паменшыць трэнне ў працэсе прэсавання таблеткі. Працэс гамагенізацыі можа таксама ўключаць у сябе даданне разрыхляльнікаў і агентаў цякучасці для аптымізацыі паводзін парашка падчас аперацыі прэсавання. Забеспячэнне якасці на гэтай стадыі часта ўключае адбор проб сумесі ў розных кропках і праверку аднастайнасці змесціва з дапамогай аналітычных метадаў. Перадавыя вытворчыя магутнасці выкарыстоўваюць кантроль у працэсе для кантролю эфектыўнасці змешвання ў рэжыме рэальнага часу, гарантуючы, што толькі правільна змешаныя матэрыялы паступаюць у прэс для таблетак Vitamin, дзе рухавік магутнасцю 2.2 кВт будзе аказваць пастаянны ціск для пераўтварэння аднастайнай сумесі ў аднастайныя таблеткі.
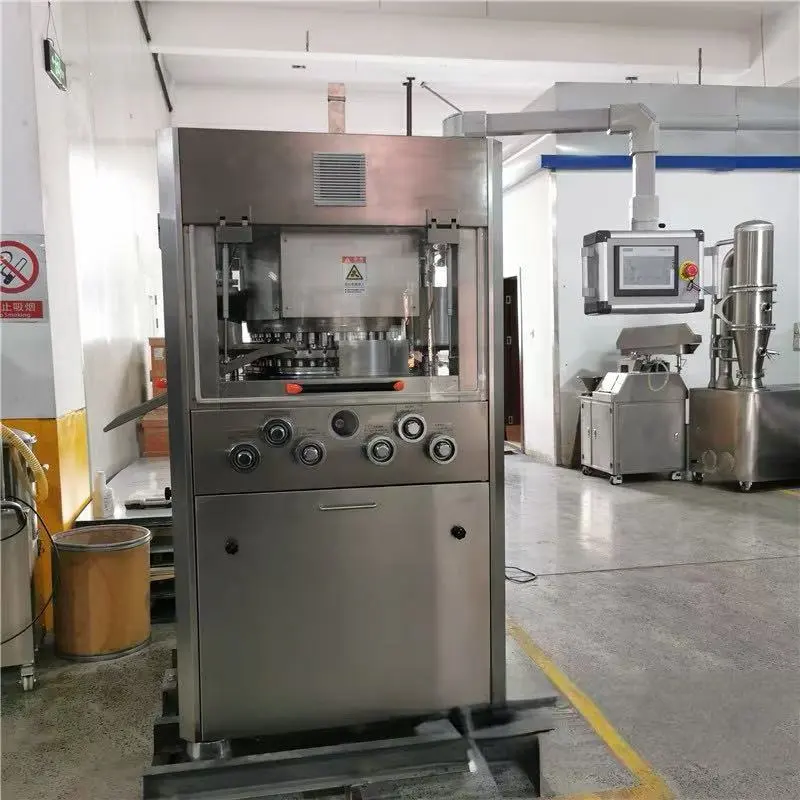
Тэхналогія і абсталяванне для сціску планшэтаў
Механізм і праца прэса для таблетак вітамінаў
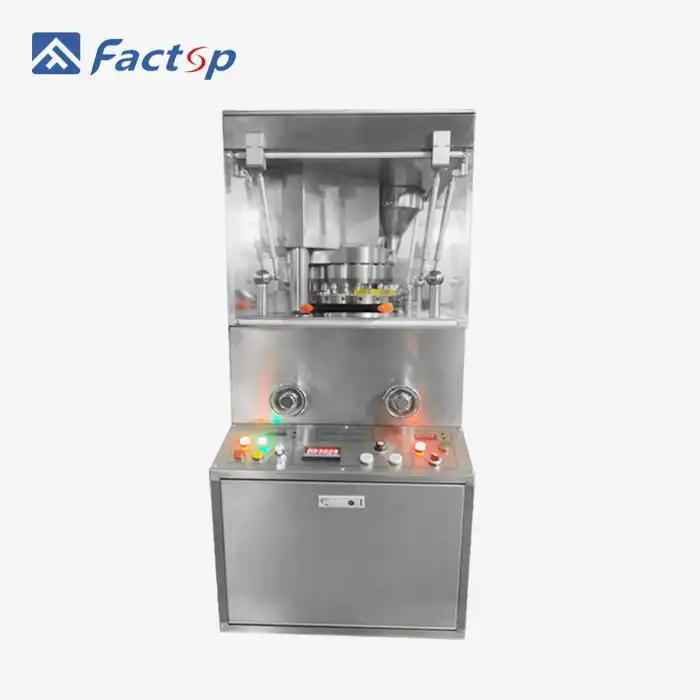
Прэс для таблетак вітаміна ўяўляе сабой тэхналагічны цэнтр працэсу вытворчасці таблетак, у якім выкарыстоўваюцца складаныя механічныя сістэмы для пераўтварэння парашковых сумесяў у цвёрдыя лекавыя формы. Па сутнасці, машына працуе па простым прынцыпе: прымяненне дакладнага ціску для сціскання парашка ў абмежаванай прасторы. Аднак выкананне гэтага прынцыпу прадугледжвае складаную тэхніку. У прэсе для таблетак вітамінаў THP-6T выкарыстоўваецца механізм з адным пуансонам, дзе верхні і ніжні пуансоны рухаюцца вертыкальна, каб сціснуць парашок унутры поласці штампа. Паслядоўнасць дзеянняў пачынаецца з фазы запаўнення штампа, калі парашковая сумесь цячэ з бункера ў паражніну штампа. Па меры таго, як верхні пуансон апускаецца, а ніжні пуансон падымаецца, яны аказваюць ціск да 60 кН на парашок, прымушаючы часціцы ўтвараць міжчасцічныя сувязі шляхам механічнага злучэння, зліцця і адгезіі. Гэтая фаза сціску ператварае сыпкі парашок у цэласную структуру таблеткі з пэўнымі характарыстыкамі цвёрдасці і сітаватасці. Пасля сціску верхні пуансон уцягваецца, а ніжні падымаецца, каб выцягнуць сфармаваную таблетку. Увесь цыкл паўтараецца бесперапынна, пры гэтым мадэль THDP-6 здольная вырабляць каля 3000 таблетак у гадзіну. Рухавік машыны магутнасцю 2.2 кВт забяспечвае такую дакладную працу, у той час як складаныя сістэмы кіравання кантралююць і рэгулююць параметры, уключаючы глыбіню запаўнення, сілу сціску і час знаходжання. Сучасныя прэсы для таблетак Vitamin маюць сэнсарныя інтэрфейсы, якія дазваляюць аператарам праграмаваць і захоўваць спецыфічныя параметры рэцэптуры, забяспечваючы ўзнаўляльнасць вытворчых партый. Кампактныя памеры 700 × 650 × 1610 мм робяць яго прыдатным для розных вытворчых асяроддзяў, ад даследчых лабараторый да вытворчых памяшканняў. Магчымасць рэгулявання асноўных параметраў дазваляе вытворцам аптымізаваць характарыстыкі таблетак, уключаючы цвёрдасць, час распаду і профіль растварэння, гарантуючы належнае вылучэнне вітамінаў пры ўжыванні.
Ротарныя прэсы з адным пуансонам і некалькімі станцыямі
У вытворчасці вітамінных таблетак вытворцы павінны выбіраць паміж таблеткавымі прэсамі з адным штампам, такімі як THP-6T Прэс для таблетак вітамінаў і шматстанцыйныя ратацыйныя прэсы, кожны з якіх прапануе розныя перавагі ў залежнасці ад вытворчых патрабаванняў. Сістэма з адным пуансонам, прыкладам якой з'яўляецца мадэль THDP-6 ад Factop, працуе праз вертыкальны зваротна-паступальны рух, дзе адзін набор інструментаў (верхні і ніжні пуансоны са штампам) завяршае ўвесь цыкл сціску, перш чым пачаць нанова. Гэтая канструкцыя забяспечвае прастату, даступнасць і лёгкасць абслугоўвання, што робіць яе ідэальнай для малых і сярэдніх аб'ёмаў вытворчасці, даследчых прыкладанняў і распрацоўкі прадуктаў. З максімальным дыяметрам таблеткі 30 мм, THP-6T забяспечвае гнуткасць для розных вітамінных складаў, захоўваючы разумную хуткасць вытворчасці 3000 таблетак у гадзіну. Наадварот, ротарныя таблетачныя прэсы маюць некалькі набораў інструментаў, размешчаных у форме круга на верціцца вежы. Калі турэль круціцца, кожная інструментальная станцыя адначасова праходзіць фазы напаўнення, сціску і выкіду, рэзка павялічваючы прадукцыйнасць да дзясяткаў ці нават сотняў тысяч таблетак у гадзіну. Аднак гэтая павялічаная магутнасць суправаджаецца большай механічнай складанасцю, большымі першапачатковымі інвестыцыямі і больш шырокімі патрабаваннямі да абслугоўвання. Выбар паміж гэтымі тэхналогіямі звычайна залежыць ад патрабаванняў да аб'ёму вытворчасці, даступнай прасторы (кампактныя памеры THP-6T 700 × 650 × 1610 мм робяць яго прыдатным для невялікіх аб'ектаў) і бюджэтных абмежаванняў. Для вытворцаў вітамінаў, якія пераходзяць ад распрацоўкі да камерцыйнай вытворчасці, агульны шлях уключае выкарыстанне аднаштамповага прэса для таблетак Vitamin для распрацоўкі рэцэптуры і дробнасерыйнай вытворчасці, перш чым перайсці на ратацыйныя прэсы па меры росту попыту. Такі падыход дазваляе вытворцам удасканальваць свае рэцэптуры і параметры вытворчасці на больш лагодным абсталяванні, перш чым пераходзіць да сістэм вытворчасці большых аб'ёмаў. Абедзве тэхналогіі павінны адпавядаць стандартам GMP і вырабляць таблеткі, якія адпавядаюць спецыфікацыям якасці, хоць спосаб дасягнення гэтых стандартаў адрозніваецца ў розных тыпаў прэсаў.
Кантроль якасці і аптымізацыя параметраў
Стварэнне высакаякасных вітамінных таблетак патрабуе строгіх мер кантролю якасці і аптымізацыі параметраў на працягу ўсяго працэсу прэсавання. Пры эксплуатацыі прэса для таблетак Vitamin, такога як мадэль THP-6T, вытворцы павінны пастаянна кантраляваць і карэктаваць некалькі крытычных параметраў, каб забяспечыць стабільныя ўласцівасці таблетак. Сіла сціску, мабыць, самы важны параметр, непасрэдна ўплывае на цвёрдасць таблеткі і характарыстыкі растварэння. Здольнасць THP-6T забяспечваць ціск да 60 кН дазваляе вытворцам дакладна адкалібраваць сілу сціску для аптымальнай цэласнасці таблеткі без шкоды для прадукцыйнасці растварэння. Кантроль глыбіні запаўнення вызначае вагу таблеткі і аднастайнасць змесціва - важныя фактары для забеспячэння дакладнай дазоўкі вітамінаў. Сучасныя планшэтныя прэсы ўключаюць сістэмы кантролю вагі, якія аўтаматычна рэгулююць глыбіню напаўнення ў залежнасці ад вагі ўзораў таблетак, падтрымліваючы паслядоўнасць на працягу ўсёй вытворчасці. Час знаходжання - працягласць максімальнага ціску на парашок - уплывае на сітаватасць і цвёрдасць таблеткі і павінен быць аптымізаваны для кожнага складу. Падчас вытворчасці кантроль якасці ў працэсе ўключае перыядычны адбор проб для змены вагі, праверку цвёрдасці, ацэнку рассыпістасці і вымярэнне часу распаду. Гэтыя тэсты пацвярджаюць, што таблеткі захоўваюць стабільныя фізічныя ўласцівасці на працягу ўсёй вытворчасці. Складаныя сістэмы кіравання ў сучасным абсталяванні для прэсавання таблетак Vitamin дазваляюць захоўваць аптымізаваныя параметры для розных прадуктаў, забяспечваючы хуткі пераход паміж рэцэптурамі пры захаванні стандартаў якасці. Планшэтныя машыны Factop, сертыфікаваныя па стандартах ISO9001:2015 і адпавядаюць патрабаванням GMP, уключаюць функцыі аўтаматызацыі, якія зводзяць да мінімуму ўмяшанне чалавека і памяншаюць змены якасці. Спецыяльна для вітамінных таблетак параметры сціску павінны быць старанна збалансаваны, каб стварыць таблеткі, якія з'яўляюцца дастаткова трывалымі, каб супрацьстаяць апрацоўцы і ўпакоўцы, і пры гэтым забяспечваць належны распад пры ўжыванні. Гэты тонкі баланс патрабуе вопыту і тэхнічных ведаў, што падкрэслівае важнасць належнага навучання аператараў і поўнай дакументацыі на абсталяванне. Дзякуючы дбайнай увазе да гэтых аспектаў кантролю якасці, вытворцы могуць паслядоўна вырабляць вітамінныя таблеткі, якія адпавядаюць нарматыўным патрабаванням і чаканням спажыўцоў.
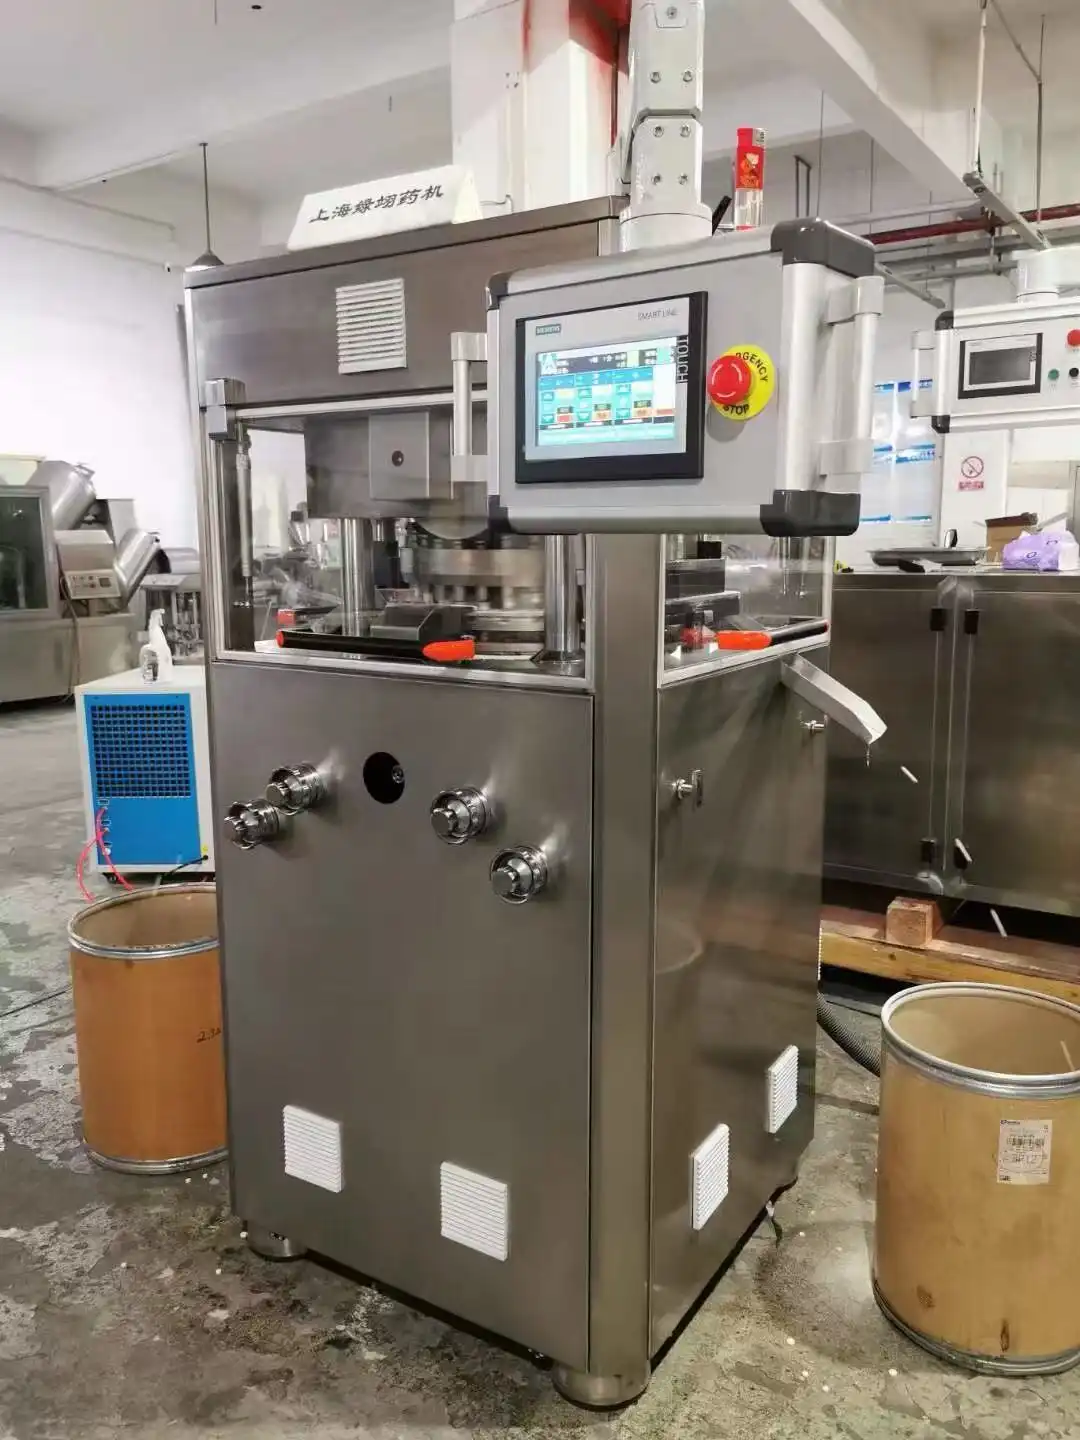
Апрацоўка і ўпакоўка пасля сціску
Пакрыццё і аздабленне
Пасля працэсу першаснага сціску на прэсе для таблетак вітамінаў многія таблеткі вітамінаў падвяргаюцца пакрыццю і аздабленню, каб палепшыць іх стабільнасць, знешні выгляд і прыняцце спажыўцом. Пакрыццё выконвае мноства функцый, уключаючы маскіроўку непрыемнага густу некаторых вітамінаў, абарону актыўных інгрэдыентаў ад фактараў навакольнага асяроддзя, такіх як вільготнасць і святло, адрозніванне прадуктаў па колеры і марцы, а таксама паляпшэнне магчымасці праглынання. Працэс нанясення пакрыцця звычайна пачынаецца з перадачы ядраў таблетак з прэса для таблетак вітамінаў THP-6T на спецыялізаванае абсталяванне для нанясення пакрыццяў, такое як машыны для нанясення пакрыццяў або машыны з вадкім пластом. Для вітамінных прадуктаў вытворцы часта наносяць плёнкавыя пакрыцці, якія складаюцца з такіх палімераў, як гідраксіпрапілметылцэлюлоза (HPMC) або полівінілавага спірту (PVA), у спалучэнні з пластыфікатарамі, фарбавальнікамі і часам функцыянальнымі дадаткамі, такімі як энтеросолюбильные палімеры, якія кантралююць растварэнне ў залежнасці ад pH. У працэсе нанясення пакрыцця таблеткі асцярожна варочаюцца, а раствор для пакрыцця распыляецца на іх паверхню, пры гэтым старанна кантраляваныя параметры тэмпературы і паветранага патоку забяспечваюць раўнамернае нанясенне і эфектыўную сушку. Працэс патрабуе дакладнага кантролю некалькіх зменных, у тым ліку хуткасці распылення, тэмпературы паветра, тэмпературы пласта таблеткі і хуткасці кручэння паддона. Інтэграваныя фармацэўтычныя вытворчыя лініі Factop могуць уключаць у сябе сумяшчальнае абсталяванне для нанясення пакрыццяў, якое бесперабойна працуе з іх прэсам для таблетак вітамінаў THP-6T, што дазваляе вытворцам падтрымліваць кантроль якасці як на стадыі сціску, так і на стадыі нанясення пакрыцця. Для дзіцячых вітамінаў або спецыяльных прадуктаў дадатковая аздабленне можа ўключаць паліроўку харчовым воскам для стварэння глянцавага выгляду або нанясенне другаснага друку для ідэнтыфікацыі прадукту. Кантроль якасці на этапе нанясення пакрыцця ўключае візуальны агляд, вымярэнне таўшчыні пакрыцця і праверку на растварэнне, каб пераканацца, што пакрыццё працуе належным чынам без шкоды для біялагічнай даступнасці таблеткі. З належным пакрыццём і аздабленнем вітамінныя таблеткі, вырабленыя на прэсе THDP-6, могуць дамагчыся падоўжанага тэрміну прыдатнасці, паляпшэння прымальнасці пацыентам і адметнай ідэнтычнасці брэнда пры захаванні дакладнай цэласнасці дазоўкі, усталяванай падчас фазы сціску.
Пратаколы тэсціравання і забеспячэння якасці
Пасля вытворчасці на ст Прэс для таблетак вітамінаў, усебаковае тэсціраванне і пратаколы забеспячэння якасці рэалізаваны, каб пераканацца, што вітамінныя таблеткі адпавядаюць усім спецыфікацыям перад выпускам. Гэтыя строгія працэдуры ацэнкі ацэньваюць фізічныя, хімічныя і мікрабіялагічныя характарыстыкі, каб гарантаваць бяспеку, эфектыўнасць і адпаведнасць нарматыўным стандартам. Фізічныя выпрабаванні пачынаюцца з аналізу варыяцый вагі, дзе ўзважваюцца ўзоры з вытворчага цыкла прэса для таблетак вітамінаў THP-6T, каб пацвердзіць кансістэнцыю ў дапушчальных межах - звычайна ±5% ад мэтавай вагі. Выпрабаванне на цвёрдасць вымярае сілу, неабходную для разбівання таблетак, гарантуючы, што яны вытрымліваюць апрацоўку, захоўваючы належныя ўласцівасці распаду. Выпрабаванне на рыхласць ацэньвае даўгавечнасць таблеткі шляхам вымярэння страты вагі пасля механічнага ўздзеяння, з прымальнымі межамі звычайна ніжэй за 1%. Тэставанне распаду вызначае, наколькі хутка таблеткі распадаюцца ў стандартных умовах, забяспечваючы належнае вылучэнне вітамінаў пры ўжыванні. Хімічны аналіз правярае аднастайнасць змесціва, пацвярджаючы, што кожная таблетка змяшчае маркіраваную колькасць вітамінаў у межах дазволенага адхілення, звычайна ±10% ад заяўленага ўтрымання. Выпрабаванне растварэння вымярае хуткасць растварэння актыўных інгрэдыентаў у кантраляваных умовах, карэлюючы з біялагічнай даступнасцю. Тэставанне стабільнасці ацэньвае, як змяняюцца ўласцівасці таблетак з цягам часу ў розных умовах навакольнага асяроддзя, усталёўваючы адпаведны тэрмін захоўвання. Мікрабіялагічныя выпрабаванні гарантуюць, што таблеткі адпавядаюць патрабаванням мікробных лімітаў, што асабліва важна для прадуктаў, вырабленых на прадпрыемствах, сертыфікаваных GMP, напрыклад, на фармацэўтычным абсталяванні Factop. Перадавыя аналітычныя метады, у тым ліку высокаэфектыўная вадкасная храматаграфія (ВЭЖХ), спектраскапія і мас-спектраметрыя, забяспечваюць дакладную колькасную ацэнку ўтрымання вітамінаў. Вычарпальныя дадзеныя гэтых выпрабаванняў дакументаваны ў запісах аб партыях, якія дэманструюць адпаведнасць спецыфікацыям прадукту. Для вітамінных таблетак, вырабленых на абсталяванні, сертыфікаваным па стандартах ISO9001:2015, напрыклад, мадэлі THDP-6 з вытворчай магутнасцю 3000 таблетак у гадзіну, гэтыя пратаколы забеспячэння якасці забяспечваюць дакументацыю, неабходную для праверкі таго, што вытворчыя працэсы застаюцца ў стане кантролю на працягу ўсёй вытворчасці. Толькі пасля паспяховага праходжання ўсіх кантрольных пунктаў кантролю якасці таблеткі дапускаюцца да фінальнай стадыі ўпакоўкі.
Рашэнні па ўпакоўцы і меркаванні адносна тэрміну прыдатнасці
Заключны этап вытворчасці вітамінных таблетак прадугледжвае ўкараненне адпаведных упаковачных рашэнняў, якія абараняюць цэласнасць прадукту і максімізуюць тэрмін прыдатнасці. Пасля вырабу на таблетачным прэсе Vitamin і завяршэння кантролю якасці таблеткі павінны быць спакаваныя ў матэрыялы, якія забяспечваюць бар'еры супраць вільгаці, кіслароду, святла і фізічных пашкоджанняў — усіх фактараў, якія могуць з часам пагоршыць эфектыўнасць вітамінаў. Варыянты першаснай упакоўкі ўключаюць блістарныя ўпакоўкі, бутэлькі і мяшэчкі, кожная з якіх мае розныя перавагі. Блістарная ўпакоўка забяспечвае індывідуальную абарону для кожнай таблеткі і выразнае візуальнае пацверджанне колькасці таблетак, у той час як бутэлькі з асушальнікамі забяспечваюць эканамічна эфектыўнае захоўванне вялікай колькасці з кантролем вільгаці. Бутэлькі з поліэтылену высокай шчыльнасці (HDPE) з абароненымі ад дзяцей зашпількамі з'яўляюцца распаўсюджанымі для спажывецкіх вітамінных прадуктаў, у той час як блістарныя матэрыялы з алюмінію фармацэўтычнага класа з адпаведнымі бар'ернымі ўласцівасцямі абараняюць вільгацятрывалыя прэпараты. Лінейка фармацэўтычнага абсталявання Factop уключае блістарныя ўпакоўкі. упаковачнай машынаякія плаўна інтэгруюцца з сістэмамі таблетачных прэсаў, такімі як мадэль THP-6T, ствараючы комплекснае вытворчае рашэнне. Сучасныя ўпаковачныя лініі працуюць з хуткасцю, якая дапаўняе вытворчую магутнасць таблетачнага прэса ў 3000 таблетак у гадзіну, забяспечваючы эфектыўны працоўны працэс. Тэрмін прыдатнасці ўплывае на многія рашэнні аб упакоўцы, а дадзеныя аб стабільнасці вызначаюць адпаведныя ўпаковачныя матэрыялы і ўмовы захоўвання. Вітаміны, асабліва ўразлівыя да акіслення, такія як вітаміны A, D, E і K, патрабуюць упакоўкі з палепшанымі ўласцівасцямі кіслароднага бар'ера. Вадарастваральныя вітаміны, такія як B і C, патрабуюць эфектыўнай абароны ад вільгаці. Упакоўка часта ўключае элементы, якія паляпшаюць выкарыстанне спажыўцамі і адпаведнасць патрабаванням, такія як каляндарная ўпакоўка для штодзённых вітамінаў або спецыяльныя функцыі адкрыцця для людзей з абмежаванай спрытнасцю. Рэгулятыўныя патрабаванні да ўпакоўкі ўключаюць адпаведную маркіроўку з інфармацыяй аб дазоўцы, спісамі інгрэдыентаў і тэрмінамі прыдатнасці на аснове даследаванняў стабільнасці. Многія вытворцы вітамінаў укараняюць тэхналогіі адсочвання на сваіх упаковачных лініях для забеспячэння якасці і бяспекі ланцужка паставак. Дзякуючы стараннаму падбору упаковачных матэрыялаў і фарматаў, якія дапаўняюць характарыстыкі таблетак, устаноўленыя падчас этапу прэсавання на таблетачным прэсе Vitamin, вытворцы могуць гарантаваць, што вітаміны захаваюць сваю актыўнасць на працягу ўсяго тэрміну прыдатнасці, які звычайна складае ад 24 да 36 месяцаў у залежнасці ад рэцэптуры і спецыфікацый упакоўкі.
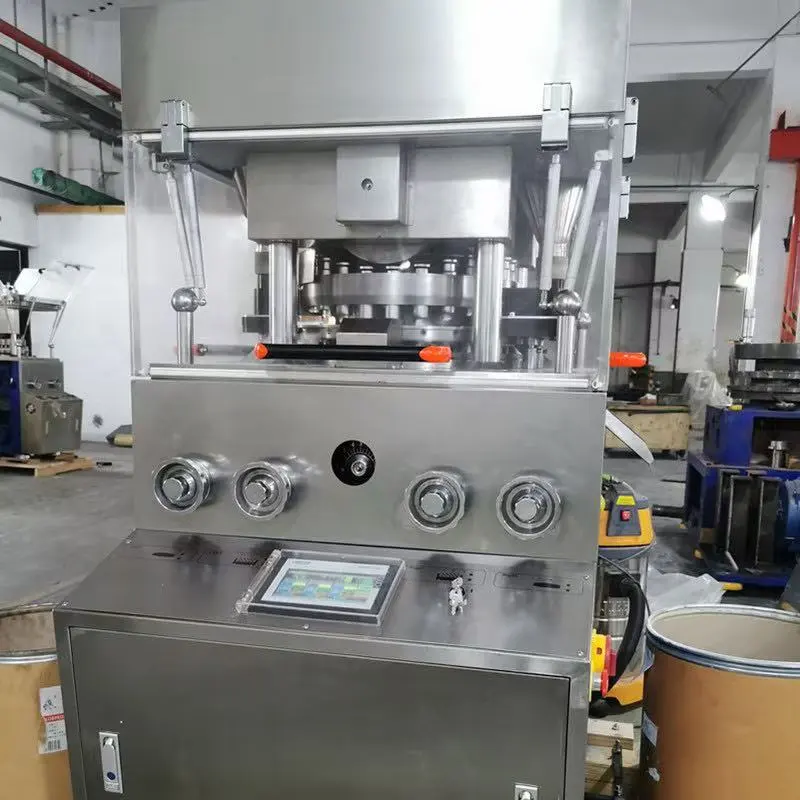
Conclusion
Працэс вытворчасці вітамінных таблетак уяўляе сабой складанае спалучэнне фармацэўтычнай навукі, інжынернай дакладнасці і строгага кантролю якасці. Ад падрыхтоўкі сыравіны да таблетавання на спецыялізаваным абсталяванні, такім як THP-6T Прэс для таблетак вітамінаў да канчатковай упакоўкі, кожны этап патрабуе ўважлівага стаўлення да дэталяў, каб гарантаваць бяспеку, эфектыўнасць і паслядоўнасць прадукту. Разумеючы гэты комплексны вытворчы працэс, вытворцы могуць аптымізаваць свае аперацыі для дасягнення максімальнай эфектыўнасці і якасці.
Вы жадаеце пашырыць свае магчымасці па вытворчасці вітамінных таблетак? Кампанія Factop Pharmacy Machinery Trade Co., Ltd прапануе прэсавальнае абсталяванне для таблетак, якое адпавядае стандартам GMP, з поўнай падтрымкай, уключаючы бясплатныя аксэсуары на працягу аднаго года, прафесійныя паслугі па ўсталёўцы і пастаянную тэхнічную дапамогу. Наша дасведчаная тэхнічная каманда гарантуе хуткую дастаўку і выключнае абслугоўванне для задавальнення вашых вытворчых патрэб. звяжыцеся з намі сёння ў michelle@factopintl.com каб даведацца, як нашы рашэнні для фармацэўтычнага абсталявання могуць палепшыць вашу вытворчую дзейнасць.
Спасылкі
1. Джонсан, Р. М. і Томпсан, PD (2023). Перадавая фармацэўтычная вытворчасць: прынцыпы і прымяненне. Часопіс фармацэўтычных навук, 112 (3), 1045-1062.
2. Уільямс, SA (2022). Кантроль якасці ў вытворчасці планшэтаў: сучасныя падыходы і тэхналогіі. Фармацэўтычная тэхналогія, 46 (9), 32-39.
3. Патэль, МК і Чжан, Л. (2023). Стабільнасць рэцэптуры вітаміна: Уплыў параметраў сціску на біодоступность. Міжнародны фармацэўтычны часопіс, 628, 122274.
4. Сінгх, DK, Робертс, MS, і Чэн, Y. (2022). Тэхналогія планшэтнага прэса: інавацыі і напрамкі будучыні. AAPS PharmSciTech, 23 (5), 189-204.
5. Хендэрсан, JL і Міядзакі, S. (2023). Фармацэўтычныя дапаможныя рэчывы для прамога сціску харчовых дабавак. Еўрапейскі часопіс фармацэўтычных навук, 181, 106241.
6. Браўн, AC, Гарсія-Тод, Т., і Мелендэс, Р. (2024). Дасягненні ў тэхналогіях пакрыцця таблетак харчовых прадуктаў. Распрацоўка лекаў і прамысловая фармацыя, 50 (2), 312-325.

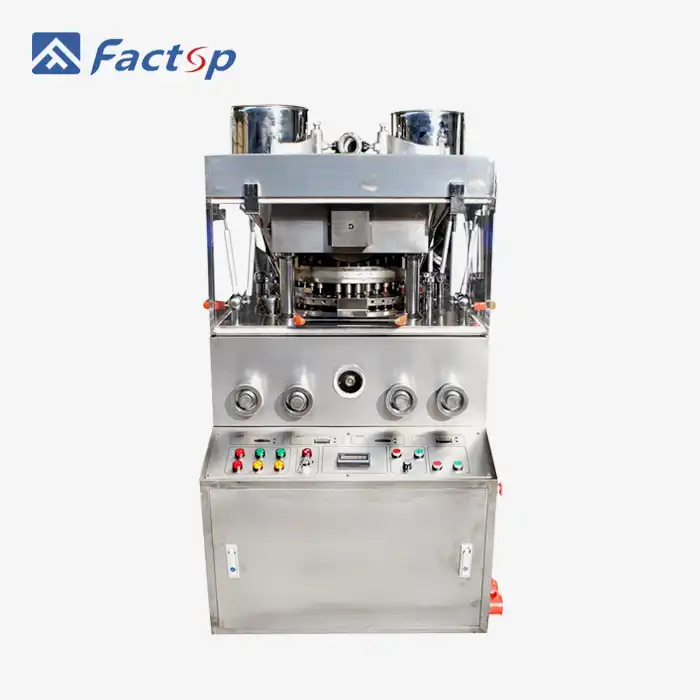 ГЛЯДЗІЦЬ БОЛЬШСтваральнік таблетак для планшэтаў
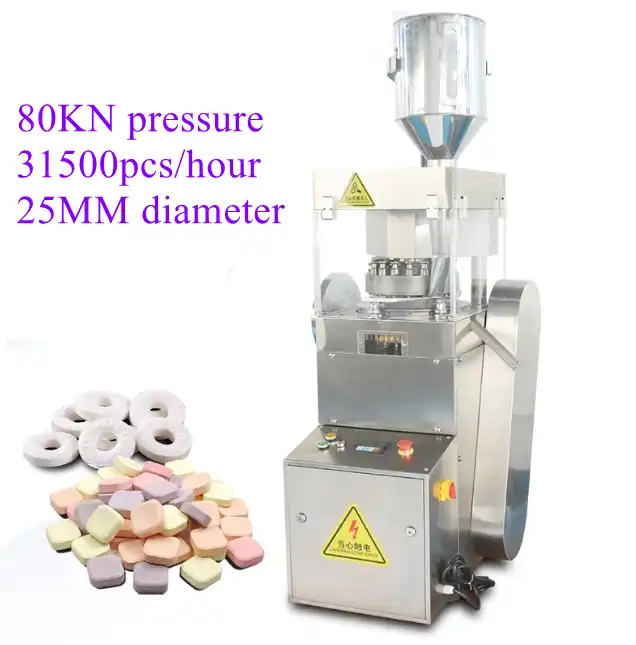 ГЛЯДЗІЦЬ БОЛЬШФармацэўтычнае прэсаванне таблетак
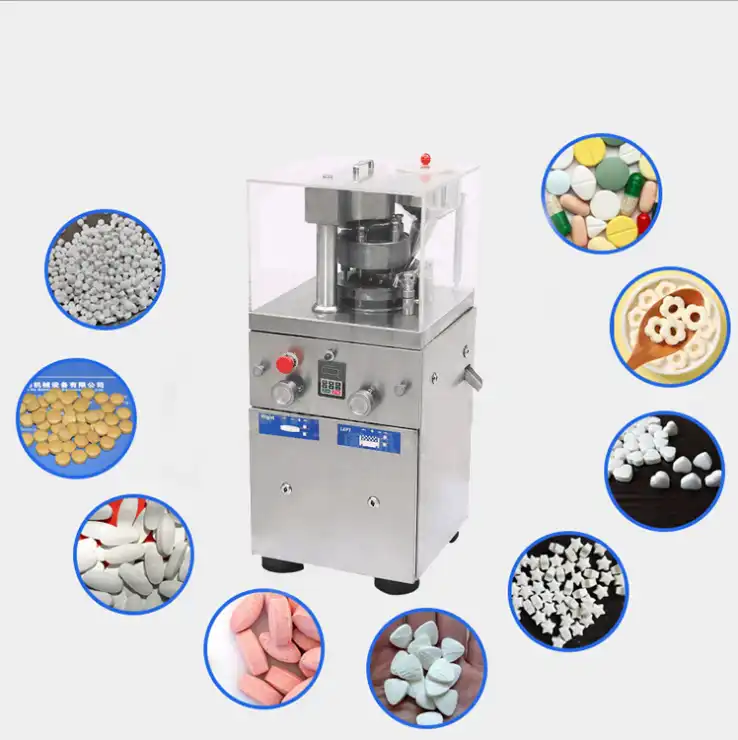 ГЛЯДЗІЦЬ БОЛЬШВытворца таблетак для таблетак
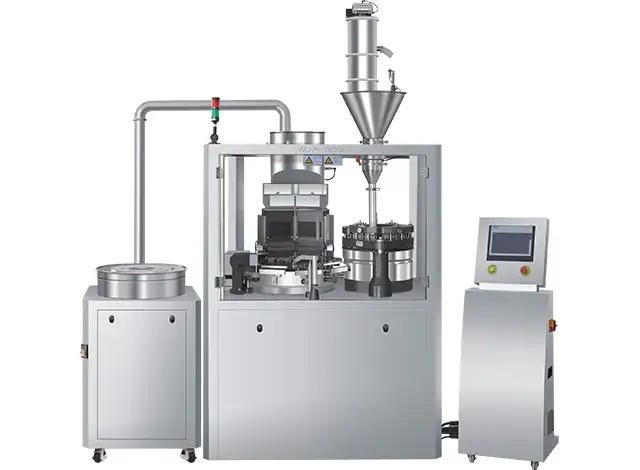 ГЛЯДЗІЦЬ БОЛЬШАўтаматычная машына для напаўнення капсул
 ГЛЯДЗІЦЬ БОЛЬШДвухслойны планшэтны прэс
 ГЛЯДЗІЦЬ БОЛЬШПрэс для шыпучых таблетак
 ГЛЯДЗІЦЬ БОЛЬШВытворца таблетак для таблетак
 ГЛЯДЗІЦЬ БОЛЬШНапаўняльнік таблетак для капсул